ポテトフレーク製造におけるHACCP食品安全管理システム
ポテトフレーク製造工程全体にわたる予防的な危険管理
食品の安全性は、最終製品の検査だけでは確保されるものではなく、製造工程のあらゆる段階に組み込まれているものです。.
で HJ ポテトフレーク, 当社のポテトフレーク製造システムは、以下の原則に基づいて設計されています。 ハザード分析重要管理点(HACCP), 、世界の食品業界全体で採用されている、国際的に認められた食品の予防的安全管理手法です。.
当社のHACCPプログラムは、製造後の実験室での検査のみに頼るのではなく、潜在的な危害が発生する前に特定し、予防管理措置を確立し、重要な操業パラメータを継続的に監視し、すべての製造ロットを記録し、逸脱が検出された際には是正措置を講じることに重点を置いています。.
新鮮なジャガイモが当社の加工施設に搬入されてから、完成したポテトフレークが梱包され、出荷の準備が整うまでの全工程において、製品の品質、均一性、およびトレーサビリティを維持しつつ、生物学的、物理的、および化学的な危害を最小限に抑えるよう策定された文書化された作業手順に従って行われています。.
この製造プロセスでは、原材料の検査、自動加工設備、熱処理のバリデーション、衛生管理、磁気分離、金属検出、およびロット識別を統合し、国際的な食品メーカー、食材卸売業者、および工業用食品加工業者を支援する包括的な食品安全管理システムを構築しています。.
HACCPがポテトフレークの製造において不可欠な理由
脱水ポテトフレークは、水の取り扱い、蒸気処理、加熱調理、乾燥、機械による搬送、粉砕、包装といった一連の複雑な製造工程を経て生産されます。各工程では、それぞれ異なる食品安全上の考慮事項があり、体系的な監視と管理が必要です。.
加工工程が限られている多くの乾燥食品原料とは異なり、ポテトフレークは、常温保存可能な製品となるまでに、複数の熱処理および機械的工程を経ます。食品の安全性と製品性能の一貫性を確保するためには、温度、水分含有量、設備の稼働状況、および製品の移動状況といった要素をすべて慎重に管理する必要があります。.
予防的なHACCPシステムは、以下の事項を特定することで、リスクが完成品に影響を及ぼす前に、製造業者がリスクを管理するのに役立ちます:
- 未加工の農産物に起因する潜在的な生物学的危険性
- 石、金属片、異物などの物理的危険
- 承認された加工助剤および衛生管理手順に関連する化学的危険性
- 機器に起因する汚染リスク
- 製品の品質や食品の安全性に影響を及ぼす可能性のある工程上の逸脱
継続的なモニタリング、文書化された操作手順、従業員の研修、および検証活動を通じて、HACCPは食品の安全性を、事後対応型の検査から予防的なプロセス管理へと転換します。.
当社のHACCPに対する考え方
HJポテトフレークス社では、HACCPは独立した品質管理プログラムとしてではなく、統合的な製造管理システムの一環として導入されています。.
食品の安全性は、厳選された生のジャガイモから始まり、洗浄、皮むき、湯通し、加熱、乾燥、粉砕、包装、保管、出荷に至るまでのすべての製造工程を通じて確保されています。.
各製造段階には、定められた運転パラメータ、監視要件、衛生管理手順、設備の保守スケジュール、および文書化要件があり、これらが相互に連携して、製造プロセス全体におけるリスクを低減しています。.
この予防的なアプローチには、いくつかの重要な利点があります:
- 製造ロット間の製品品質の一貫性
- 物理的汚染の管理の向上
- 安定した含水率と製品性能
- バッチの完全なトレーサビリティ
- 信頼性の高い生産文書
- 食品メーカーや産業分野の顧客に対する信頼感の高まり
HACCPの目的
当社のHACCPシステムの主な目的は、以下の通りです。
消費者の食品の安全を守る
完成品への混入を防ぐため、完成品検査のみに依存するのではなく、予防的な製造管理を通じて、潜在的な危険要因を特定し、管理する。.
一貫した製造品質を維持する
各加工段階ごとに検証済みの製造パラメータを確立し、水分、粒子径、色、食感、再水和性などの製品特性が均一になるようにする。.
異物混入の防止
物理的汚染のリスクを最小限に抑えるため、洗浄、目視検査、磁気分離、最終金属検出など、複数の独立した管理措置を実施する。.
国際的な食品製造要件への対応
国際的に認められた食品安全管理の原則および顧客のサプライヤー適格性評価プログラムに準拠した、標準化された生産手順を実施する。.
製品の完全なトレーサビリティを確保する
すべての完成品ロットについて、加工記録を通じて原材料の受入まで遡って追跡できる、包括的な生産記録を維持すること。.
HACCPシステムの適用範囲
当社のHACCPプログラムは、ジャガイモの受け入れから完成品の保管に至るまでの製造工程全体を網羅しています。.
| 製造段階 | 一次食品安全管理 |
|---|---|
| 原材料の受入 | 仕入先承認および入荷検査 |
| ジャガイモの保存 | 管理された保管条件 |
| 石の除去・洗浄 | 土、石、および異物の除去 |
| スチームピーリング | 制御された熱剥離プロセス |
| ブラシピーリング | 皮の残りの除去 |
| 洗濯後 | 表面洗浄および循環水の管理 |
| 目視検査 | 不良ジャガイモおよび異物の除去 |
| 油圧式スライシング | 製品の均一な調製 |
| ブランチング | 酵素の不活性化とプロセスの安定化 |
| 冷却 | 製品温度の制御された低下 |
| 料理 | 包括的な熱処理 |
| マッシング | 制御された機械的加工 |
| ドラム乾燥 | 水分低減と保存安定性 |
| 粉砕・ふるい分け | 粒子径の一貫性 |
| 磁気分離 | 鉄系金属の除去 |
| パッケージ | 製品の保護と識別 |
| 金属検出(CCP) | 物理的危険要因の最終的な管理 |
| 倉庫保管 | ロット管理および出荷 |
各製造段階は、文書化された操作手順、衛生管理プログラム、設備の保守、従業員の研修、および品質検証活動によって支えられています。.
予防的な食品安全対策
従来の品質管理システムは、多くの場合、製造が完了した後の完成品の検査に大きく依存している。.
HACCPに基づくシステムでは、予防に重点が置かれる。.
HACCPのアプローチでは、製造後に完成品が仕様を満たしているかどうかを問うのではなく、次のように継続的に問いかけます:
- この加工段階では、どのような危険が生じる可能性がありますか?
- こうした危険をどのように防ぐことができるでしょうか?
- どの運転パラメータを監視する必要があるか?
- プロセス管理を証明する記録にはどのようなものがありますか?
- 逸脱が発生した場合、どのような是正措置が必要ですか?
この予防的な考え方は、当社のポテトフレーク製造ライン全体に適用されており、製造の最終段階で検査を行うのではなく、食品安全を体系的に管理することが可能となっています。.
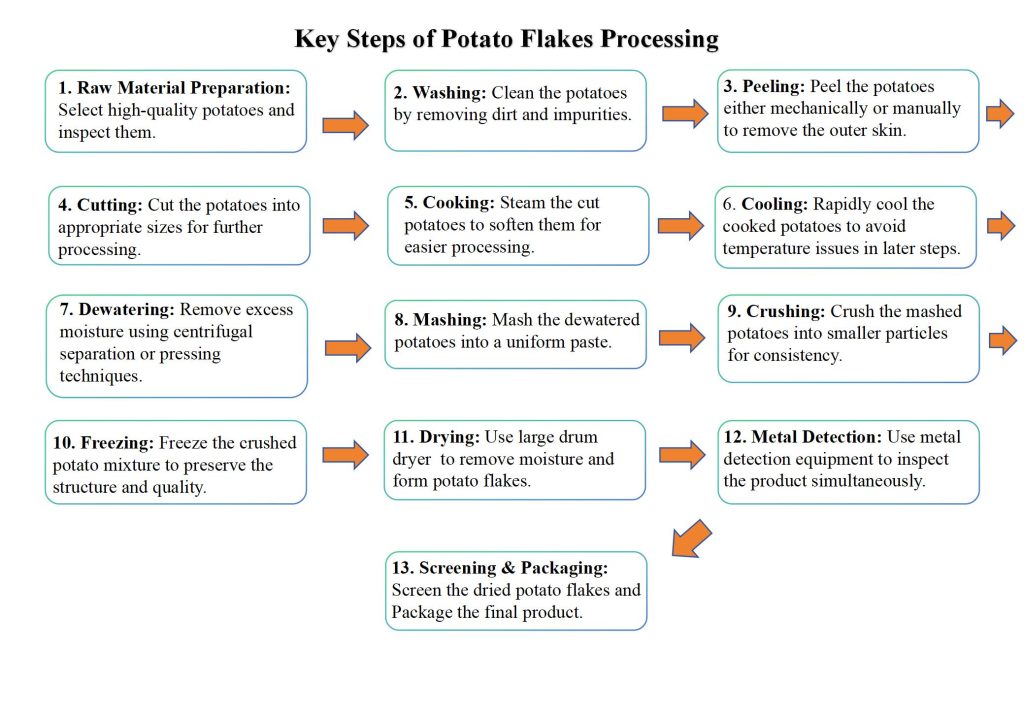
生のジャガイモから完成したポテトフレークまで
生ジャガイモは、ジャガイモ本来の特性を保ちつつ、安定した高品質の脱水食材を製造するために、厳密に管理された一連の加工工程を経ます。.
生産フローには以下が含まれます:
1.原材料の受入:クリティカル・ゲート 1。
入荷するすべてのロットについて、 アトランティック/シェポディ種のジャガイモ ラインに投入される前に、激しい除石処理、連続洗浄、そして厳格な目視による選別を経て、土や石、不良品を取り除きます。.
2. アドバンスト・スチームピーリング:PLC制御。
高圧蒸気に短時間さらされると(0.8~1.5 MPa). 外皮は果肉の損失を最小限に抑えながら自然に剥がれ落ち、表面の微生物数を急速に減少させます。.
3.検証済みのブランチングおよび冷却:酵素の不活化。
スライスは、 65~83°C ペルオキシダーゼ/カタラーゼを完全に不活化させるため、その後急速に冷却して 30°C以下 デンプン鎖を固定し、細胞壁の弾力性を最適化するため。.
4.精密な加熱と穏やかなマッシング:細胞の完全性の維持。
制御された蒸気調理(92~99°C)により、デンプンの完全な糊化が達成される。穏やかなマッシングにより細胞が分離される 破らずに, 、べたつくような質感は避ける。.
5.高精度ドラム乾燥:湿度管理。
マッシュは 0.20~0.25 mm 薄膜。蒸気圧とドラムの回転速度を調整し、完成品の含水率を一定に保つ 9%を厳密に下回る 保存安定性のため。.
6.多段階の物理的危険防止バリア:重要管理点(CCP)。
フレークが二重層を通過する 8,000ガウス以上の磁気分離機 (4時間ごとに洗浄)、その後、100%の個別の密封袋を、校正済みの 金属探知機(CCP).
各工程は、食品安全、品質、および工程管理に関する特定の機能を担っており、それらが一体となって包括的な予防的製造システムを構成しています。.
原材料の管理と初期段階におけるリスク防止
HACCPシステムの有効性は、危害が生産ラインに流入する前にこれを管理できるかどうかに大きく左右されます。ポテトフレークの製造において、食品の安全性は、調理や乾燥の段階よりもはるか以前から始まっており、認定サプライヤーから納入される新鮮なジャガイモの品質に端を発しています。.
HJポテトフレークスは、熱処理が始まる前に、生物学的、物理的、および品質に関連するリスクを低減するため、原材料の受入、保管、洗浄、皮むき、切り落とし、スライスといった全工程において予防的対策を実施しています。.
原材料の受入検査
安全なポテトフレーク生産の基盤
ポテトフレークの製造に使用される主な原材料は、新鮮なジャガイモのみです。ジャガイモは農産物であるため、収穫時期、産地、保管条件によって自然なばらつきが生じます。.
したがって、入荷検査は製造システムにおける最初の予防管理ポイントとなる。.
各納入品は、生産工程に入る前に、文書化された原材料の仕様に照らして評価されます。.
代表的な点検項目には、次のようなものがあります:
- ジャガイモの品種
- 外観
- 満期
- 鮮度
- 機械的損傷
- 病気の症状
- 緑色の変色
- 異物
- 保管条件
- 輸送条件
生産要件を満たすジャガイモのみが、加工システムに受け入れられます。.
仕様要件を満たさないロットは特定・隔離され、文書化された品質手順に従って処理されます。.
ハザード分析 — 原材料の受入
| 危険区分 | 潜在的な危険 | 予防管理 |
|---|---|---|
| 生物学的 | 腐ったジャガイモ、カビ、微生物の増殖 | 入荷検査およびサプライヤーの認定 |
| 物理的 | 石、土、木、プラスチック、異物 | 荷下ろし前の目視検査 |
| 化学 | 規格外のアグリ残渣 | 認定サプライヤー管理および試験プログラム |
ロットの完全なトレーサビリティを確保するため、入荷検査記録が作成・保管されています。.
生のジャガイモの保存方法
受け入れ後、ジャガイモは生産スケジュールの策定に先立ち、指定された保管場所へ移されます。.
ジャガイモは収穫後も生物学的活性を保ち続けるため、適切な貯蔵が重要です。温度、通気性、湿度、および貯蔵期間はすべて、加工品質に影響を与えます。.
適切な保管により、以下の状態を維持できます:
- 安定した乾物含有量
- 適切な還元糖濃度
- 均一な加熱特性
- フレークの色が均一
- 腐敗リスクの低減
在庫の回転については、文書化された生産計画の手順に従い、過度な保管期間を最小限に抑えています。.
石の除去と一次洗浄
加工前の物理的汚染物質の除去
収穫したばかりのジャガイモの表面には、通常、土や砂、小石、畑の残渣などが付着しています。.
生産の初期段階でこれらの汚染物質を除去することで、下流の設備を保護すると同時に、後の加工段階に流入する物理的危険を低減することができます。.
ジャガイモは、流水を利用したスクリュー式の石取り・洗浄システムへと搬送されます。.
石はジャガイモよりもかなり重いため、分離機の底部に自然に沈み、石除去コンベアを通じて排出されます。.
ジャガイモは洗浄工程へと進み、そこで水の回転運動によって以下のものがほぐされ、取り除かれます:
- 土壌
- 砂
- 小さな石
- 植物の残骸
- 表面のほこり
- 付着した異物
皮むきシステムへ移送する前に、最後の水洗いによりジャガイモの表面をさらにきれいに洗います。.
洗浄工程におけるHACCPに基づく危害管理
一次洗浄には、食品の安全確保においていくつかの重要な役割があります:
物理的リスクの低減
洗浄工程では、処理設備を損傷させたり、完成品を汚染したりする可能性のある物質を取り除きます。.
これには次のようなものがあります:
- 石
- 砂利
- 砂
- 土の塊
- 植物残渣
機器の保護
スチームピーラー、スライサー、またはポンプに異物が混入すると、機械の損傷や工程効率の低下を招くおそれがあります。.
早期に取り除くことで、生産工程全体を通じて装置の安定した稼働を維持することができます。.
表面の清浄度
洗浄は微生物を死滅させる工程として意図されたものではありませんが、熱処理の前にジャガイモの表面に見える汚染を大幅に低減します。.
水資源管理
ジャガイモの加工工程全体を通じて、水質は重要な考慮事項です。.
洗浄作業中は:
- 水の循環システムは、継続的に維持管理されています。.
- 洗浄効率を維持するために、真水を追加します。.
- 排水は、排水処理システムへと導かれます。.
- 乾燥後は、工程用水が完成品と接触することはありません。.
適切な水管理は、食品の安全性と環境への責任の両方を支えるものです。.
スチームピーリング
制御熱剥離技術
洗浄後、ジャガイモは傾斜コンベアによって蒸気皮むきシステムへと搬送されます。.
スチームピーリングは、ジャガイモの皮を素早く取り除き、食べられる部分の損失を最小限に抑えます。.
単なる機械的な研磨とは異なり、スチームピーリングでは、ジャガイモを高圧蒸気に短時間さらします。.
外皮は急速に熱せられ、柔らかくなり、膨張して、その下のジャガイモから自然に剥がれ落ちます。.
この方法により、歩留まりを維持しつつ、皮むき効率を向上させることができます。.
プロセスパラメータ
代表的な動作条件には、次のようなものがあります:
| パラメータ | 動作範囲 |
|---|---|
| 蒸気圧力 | 0.8~1.5 MPa |
| 蒸気曝露時間 | 15~45秒 |
| プロセス制御 | 完全自動化されたPLCシステム |
この自動制御システムは、以下の項目を制御します:
- 食事の時間
- 蒸気注入
- 圧力制御
- 放電タイミング
これにより、製造ロット間の工程ばらつきを最小限に抑えることができます。.
蒸気皮むきによる食品安全への貢献
蒸しむきには、食品の安全性を確保する上でいくつかの予防的な利点があります。.
表面の微生物の低減
高温蒸気は、その後の加工に先立ち、ジャガイモの皮に付着している微生物数を低減させます。.
皮むきの均一性の向上
皮を均一に除去することで、後工程において、損傷したり汚染された皮が残留する可能性が低くなります。.
製品のロスの削減
外皮だけが柔らかくなるため、ジャガイモの食用部分はほぼそのまま残され、製品の品質を維持しつつ製造効率が向上します。.
ドライブラシピーリング
残留した皮の除去
スチームピーリングの後、ジャガイモの表面に少量の皮が残っている場合があります。.
そこで、ジャガイモは、回転するナイロンブラシを備えた乾式ブラシ皮むきシステムに送られます。.
ジャガイモが装置内を搬送される過程では:
- 軽くこすることで、残った皮を取り除きます。.
- 表面の清掃作業が続いています。.
- ジャガイモから、はがれた皮の破片を取り除きます。.
- ジャガイモは、洗う前にすべての面をきれいに洗います。.
残留ピールは別途回収され、指定された残留物処理システムへ移送される。.
環境および副産物の管理
加工過程で発生するジャガイモの皮は、密閉式の搬送システムを通じて回収されます。.
完成品として出荷する代わりに、皮の残渣は回収タンクに送られ、その後、現地の規制で許可されている場合、家畜飼料など、認可された農業用途へと運ばれます。.
この制御された分離により、生産時の衛生状態を維持しつつ、廃棄物を削減することができます。.
洗濯後
ブラシによる皮むきの後、ジャガイモはさらに洗浄工程を経ます。.
洗浄後の目的には、以下のものが含まれます:
- 剥がれかけた皮の破片を取り除く
- 表面に残った残留物の除去
- 目視検査のためのジャガイモの下処理
- 仕分け作業中の視認性の向上
回転ドラム式洗浄機の中では、ジャガイモが優しく転がりながら、きれいな水が絶えず製品に吹き付けられます。.
水は、再循環される前にろ過システムを通過します。.
洗浄効果を維持するために、絶えず真水が補充されます。.
洗浄後のHACCP管理
食品安全管理には、以下のものが含まれます:
- 水の連続循環
- 浮遊固形物のろ過
- 果皮の残留物の分離
- 機器の定期的な清掃・消毒
- 管理された排水の放流
これらの措置により、後工程への汚染物質の移行が低減されます。.
目視による手動検査
人的検査は、依然として食品安全管理において不可欠な手段である
現代のジャガイモ加工は自動化設備に大きく依存しているものの、機械では必ずしも確実に検出できない欠陥を見極める上で、訓練を受けた作業員は依然として不可欠な役割を果たしている。.
洗浄後、ジャガイモは検査台の上をゆっくりと運ばれ、訓練を受けた作業員が一つひとつを目視で検査します。.
検査担当者は、スライスする前に、許容できない欠陥が見られるジャガイモやその一部を取り除きます。.
検査中に発見された不具合の修正
オペレーターは以下を削除します:
- 緑色のジャガイモの組織
- 腐ったジャガイモ
- 黒ずんだ部分
- 病変組織
- ジャガイモの芽
- 機械的損傷
- 残留ピール
- 異物
品質基準を満たしたジャガイモのみが、生産工程に進みます。.
不適合品は、直ちに適合品から分別され、指定された廃棄物収集場所へ搬送されます。.
手作業による検査が重要な理由
目視検査は、食品の安全性と完成品の品質の両方を向上させます。.
不良なジャガイモを取り除くことは、次のような効果があります:
- 完成品の外観を向上させる
- ジャガイモ本来の風味を保つ
- 変色を軽減する
- 処理の一貫性を向上させる
- 品質の悪い原材料が熱処理工程に混入するのを防ぐ
自動光学選別技術は進化を続けているものの、多くのジャガイモ加工施設において、訓練を受けた作業員は依然として包括的な食品安全管理の重要な要素となっている。.
熱処理の制御:スライスからマッシングまで
生のジャガイモの検査、洗浄、切り落としが終わると、製造工程は最も重要な段階に入ります。生産ラインのこのセクションでは、慎重に管理されたスライス、湯通し、冷却、加熱、マッシュの各工程を経て、新鮮なジャガイモの組織を安定したマッシュポテトのベースへと変えます。.
これらの熱処理工程は、製品の品質だけでなく、プロセスの均一性、酵素の制御、食感の形成、そして効率的な脱水に向けた準備においても不可欠です。.
各工程は、検証済みのプロセスパラメータを用いて監視されており、これにより、一貫した製品性能を維持するとともに、HACCPに基づく食品安全管理システム全体を支えています。.
油圧式スライシング
均一な熱伝達を実現するための、厚さ揃ったジャガイモのスライスの製造
スライスの厚さを均一に保つことは、その後の熱処理に影響を与える最も重要な要素の一つです。.
スライスの厚さが厚すぎると、ブランチングや加熱調理時の熱の浸透が不均一になる可能性があります。スライスの厚さが薄すぎると、細胞の損傷やデンプンの損失が過度になり、マッシュの品質や最終的なフレークの性能に影響を及ぼす恐れがあります。.
一貫した加工を実現するため、ジャガイモは油圧式スライス装置に送り込まれ、そこで流水によって搬送されながら、精密な切断刃によってスライスされます。.
従来の機械式供給システムとは異なり、油圧式搬送は、機械的な衝撃を最小限に抑えつつ、連続的かつ安定した製品の流動を確保します。.
このスライサーは、滑らかで均一なジャガイモのスライスを切り出し、その厚さは通常 8~12 mm, 、これにより、その後の湯通しや調理の際に熱が均一に伝わるようになります。.
スライス後、余分な処理水はドラム式脱水装置で除去され、その後、スライスはブランチングシステムへと移送されます。.
均一なスライスによる食品安全と品質上の利点
スライスの寸法を一定に保つことで、製造上のいくつかの利点が得られます。.
均一な熱分布
スライスの厚さを均一にすることで、すべてのジャガイモのスライスに同様の熱処理を施すことができ、個々のスライス間の工程ばらつきを低減できます。.
調理の安定性の向上
均一な厚さのスライスは、ほぼ同じ速度で所望の内部温度に達するため、バッチ全体を通じてデンプンの糊化が均一に行われます。.
機械的損傷の低減
油圧式搬送により、調理前にジャガイモの細胞が破損してしまうような不必要な衝撃を最小限に抑えます。.
細胞構造を維持することは重要です。なぜなら、無傷のジャガイモ細胞は、完成したポテトフレークの望ましい食感や再水和性能に大きく寄与するからです。.
ブランチング
第1段階の制御熱処理
ブランチングは、ポテトフレークの製造において、科学的に最も重要な工程の一つである。.
ブランチングは、単にジャガイモを加熱するだけだと誤解されがちですが、実際には、完成品の外観、食感、風味、および加工特性に直接影響を与える、いくつかの重要な生化学的機能を果たしています。.
新鮮なジャガイモには、次のような活性酵素が天然に含まれています。 ペルオキシダーゼ そして カタラーゼ. これらの酵素が製造工程中に活性を保ったままの場合、酵素褐変を引き起こしたり、品質の劣化を早めたり、保存中の製品の色に悪影響を及ぼしたりする可能性があります。.
制御されたブランチング処理により、その後の加工工程に入る前にこれらの酵素が不活性化される。.
代表的な動作パラメータ
| プロセスパラメータ | 代表的な範囲 |
|---|---|
| 温度 | 65~83°C |
| 滞留時間 | 15~35分 |
| 熱媒体 | 蒸気と温水の混合物 |
このブランチング機は、ジャガイモのスライスを制御された加熱環境の中でゆっくりと通過させるように設計されており、すべてのスライスが均一に加熱されるようになっています。.
ブランチングの科学的機能
ブランチングは、いくつかのメカニズムを通じて、食品の安全性と製品の品質の両方に寄与しています。.
酵素の不活性化
主な目的は、酵素褐変や品質低下を引き起こす天然の酵素を不活性化することである。.
これにより、高品質なポテトフレークに求められる淡いクリーム色を保つことができます。.
細胞構造の安定化
制御された加熱を行うことで、ジャガイモの細胞間の相互作用を強化すると同時に、その後の加工工程における過剰な細胞破裂を抑制することができる。.
細胞の完全性を維持することは、高品質なポテトフレークが、水で戻した際に過度にべたつくことなく、滑らかで自然な食感のマッシュポテトになる理由の一つです。.
デンプンの部分的な糊化
ブランチングによって、デンプンの変性プロセスが始まります。.
制御された糊化処理により、ジャガイモの組織が均一に火が通る状態になり、デンプンの過剰な流出を防ぐことができます。.
マッシュ特性の改善
適切に湯通しを行うことで、マッシュする際にジャガイモの細胞が分離しやすくなり、ふんわりとしたマッシュポテトの食感と、水分保持性が向上した仕上がりになります。.
冷却
最終調理前の制御冷却
湯通し直後、ジャガイモのスライスは冷却システムに送られ、そこで向流式の冷却水にさらされます。.
一見すると、調理前の冷却は不要に見えるかもしれません。しかし、この工程はジャガイモの組織の物理的特性を最適化する上で重要な役割を果たしています。.
単に製品の温度を下げるのではなく、制御された冷却処理を行うことで、ジャガイモの内部構造を変化させ、その後の加工工程の効率を向上させます。.
代表的な動作パラメータ
| パラメータ | 値 |
|---|---|
| 製品の温度 | 30°C以下 |
| 滞留時間 | 15~35分 |
冷却が製品の品質を向上させる理由
細胞壁の弾力性の向上
徐々に冷却することで、細胞膜が自然に収縮するようになります。.
これにより、最終的な加熱やマッシュにする前のジャガイモの細胞の機械的強度が向上します。.
遊離デンプンの低減
冷却を行うことで、湯通し中に放出された遊離デンプンを取り除くことができます。.
遊離デンプンの含有量が少ないと、マッシュの粘度が低下し、べたつきのある食感を防ぐのに役立ちます。.
より優れた水分補給効果
熱処理の全工程を通じてジャガイモの細胞を損傷させずに維持することで、完成したポテトフレークは、水で戻す際に水をより均一に吸収できるようになります。.
その結果、食感と口当たりが向上したマッシュポテトが出来上がります。.
料理
制御された蒸気条件下での完全な熱調理
冷却後、ジャガイモのスライスは、連続的かつ均一な製品の流れを確保する密閉式の供給装置を通じて、調理システムに送り込まれます。.
ジャガイモフレークの製造において、調理は主要な熱処理工程である。.
目的は、ジャガイモのスライスをすべてしっかりと火を通しつつ、細胞の構造を可能な限り損なわないようにすることです。.
家庭での煮沸とは異なり、工業用調理システムでは、大量の生産物に対して均一な熱伝達を実現するため、厳密に制御されています。.
代表的な動作パラメータ
| パラメータ | 動作範囲 |
|---|---|
| 蒸気圧力 | 0.3~0.4 MPa |
| 製品の温度 | 92~99°C |
| 調理時間 | 15~45分 |
実際の栽培条件は、ジャガイモの品種、乾物率、季節的な特性、および生産要件によって異なる場合があります。.
制御調理の目的
デンプンの完全な糊化
加熱調理により、ジャガイモ澱粉は完全に糊化した状態になり、これにより、お客様が調理する際、完成したフレークが素早く水分を吸収できるようになります。.
均一な軟化
均一に加熱することで、マッシュポテトにする前に、すべてのジャガイモのスライスが望ましい柔らかさになるようにします。.
加熱ムラがあると、望ましくない硬い粒ができたり、フレークの品質にばらつきが生じたりする可能性があります。.
安定した処理条件
蒸気圧と調理時間を厳密に管理することで、ロット間のばらつきを低減し、製品仕様の安定性を確保します。.
デンプンの糊化の科学的意義
デンプンの糊化は、ジャガイモの加工過程で生じる重要な変化の一つである。.
水分が存在する状態でジャガイモの組織が加熱されると、デンプン粒子が水分を吸収して膨張する。.
この工程により、ジャガイモの内部構造が変化し、マッシュポテト特有のなめらかな食感が生まれます。.
適切なゼラチン化により、以下の点も改善されます:
- 吸水性
- 水分補給の速度
- 製品の一貫性
- 仕上がり感
- 加工安定性
ゼラチン化が不十分だと製品の性能が低下する可能性がある一方、加熱しすぎると細胞構造が損傷し、べたつきが増す恐れがあります。.
したがって、適切なバランスを保つことが不可欠です。.
マッシング
茹でたジャガイモを均一なマッシュポテトに仕上げる
調理後、柔らかくなったジャガイモのスライスは、そのままマッシュシステムに移されます。.
マッシングの目的は、ジャガイモを完全に粉砕することではなく、加熱されたジャガイモの組織をほぐしつつ、できるだけ多くの細胞をそのままの状態に保つことです。.
この違いこそが、高品質なポテトフレーク製造における決定的な特徴の一つです。.
穏やかな機械的処理
マッシング機内部では、スクリューコンベアが、特別に設計されたマッシュスクリーンを通して、茹でたジャガイモを徐々に送り込みます。.
この装置は、不必要な細胞の破裂を防ぐため、速度を制御して動作します。.
ジャガイモの細胞を健全な状態に保つことは、以下の点に大きく寄与します:
- 自然なマッシュポテトの食感
- 口当たりが向上
- べたつきが軽減されました
- 再水和後の吸水性が向上
- 一貫したフレークの完成品質
加工助剤
マッシングの過程では、加工の安定性や完成品の性能を向上させるために、認可された食品原料を厳密に管理された量で添加することがあります。.
代表的な追加項目には、次のようなものがあります:
| 原材料 | 主な機能 |
|---|---|
| モノグリセリドおよびジグリセリド | 水分を戻す際の食感を向上させ、べたつきを抑える |
| クエン酸 | 製品の外観を維持しつつ、酵素による褐変や酸化を抑えるのに役立ちます |
これらの原材料は、定められた食品製造基準の範囲内でのみ使用され、製品品質の一貫性を確保するため、マッシュ全体に均一に分散されています。.
加熱処理におけるHACCPに関する考慮事項
スライス、湯通し、冷却、加熱、およびマッシュの各工程が連携して、食品の安全性を確保するためのいくつかの予防的目標を達成します。
| 処理段階 | HACCPの主な目的 |
|---|---|
| 油圧式スライシング | 均一な熱伝達を実現するための、製品の前処理の標準化 |
| ブランチング | 酵素の不活性化とプロセスの安定化 |
| 冷却 | 細胞構造の最適化と遊離デンプンの低減 |
| 料理 | 熱処理およびデンプンの糊化を完了する |
| マッシング | 細胞の完全性を維持しながら行う制御された機械的処理 |
とはいえ、 重要管理点(CCP) これらは後の金属検出段階で確認されるものですが、こうした熱処理工程は、製品の均一性と予防的な工程管理の基盤となっています。標準作業手順、設備の監視、衛生管理プログラム、および生産記録により、各バッチが、乾燥および仕上げ工程に入る前に、検証済みの処理条件の下で確実に処理されることが保証されています。.
乾燥、異物管理、および重要管理点(CCP)
ジャガイモが完全に火が通り、丁寧にマッシュされた後、製造工程は最終的な加工段階に入ります。この段階では、水分を含んだジャガイモのマッシュを、精密なドラム乾燥、粒子径の調整、磁気分離、包装、そして最終的な金属異物検査を経て、常温保存可能なポテトフレークへと加工します。.
このセクションは、製品が生産施設を出荷される前に、製品の安定化と複数の独立した物理的危害管理措置を組み合わせているため、HACCPシステムにおいて最も重要な部分の一つとなっています。.
HJ Potato Flakes社では、単一の検査ポイントに頼るのではなく、 多段階バリアによる汚染防止戦略, 、ここでは複数の独立した制御システムが連携して、物理的な汚染リスクを最小限に抑えています。.
ドラム乾燥
生ジャガイモのマッシュを常温保存可能なポテトフレークに変える
作りたてのマッシュポテトは水分含有率が高いため、保存や輸送に必要な安定性を確保するには、脱水処理を行う必要があります。.
ドラム乾燥は、迅速な水分除去とジャガイモの組織への穏やかな取り扱いという利点を兼ね備えているため、ポテトフレークの製造において広く用いられている高効率な脱水法である。.
マッシュポテトは、制御された加圧供給システムを用いて、マッシュ保持システムからドラム乾燥機へと移送されます。.
ローターポンプは、マッシュを回転する乾燥ドラム全体に、極めて薄い膜状に均一に分散させます。.
生産バッチ全体で均一な乾燥を実現するには、膜厚を一定に保つことが不可欠です。.
代表的な動作パラメータ
| プロセスパラメータ | 標準動作範囲 |
|---|---|
| 蒸気圧力 | 0.8~1.2 MPa |
| ドラムの表面温度 | 120~240°C |
| マッシュの膜厚 | 0.20~0.25 mm |
| ドラムの速度 | 約1~10 rpm |
| 乾燥後の含水率 | 通常、9%未満(または顧客の仕様) |
生産オペレーターは、製品の特性、季節による原材料の変動、および顧客の要望に応じて、蒸気の圧力とドラムの回転速度を絶えず調整しています。.
これにより、製品の品質を一定に保ちながら、安定した乾燥性能を確保します。.
なぜ湿気管理が重要なのか
水分は、乾燥ジャガイモ製品の品質を示す最も重要な指標の一つです。.
水分が多すぎると保存安定性が低下し、製品の劣化リスクが高まる一方、乾燥しすぎると食感、色、および再水和性能に悪影響を及ぼす可能性があります。.
目標の水分レベルを維持することには、いくつかの重要な利点があります。.
保存期間の延長
水分含有量を低く抑えることで、微生物の増殖を抑制し、保管中の製品品質を維持するのに役立ちます。.
継続的な水分補給
均一に乾燥させることで、調理の際にポテトフレークが水分をまんべんなく吸収できるようになります。.
製品の流動性
適切に乾燥されたフレークは、包装や食品の工業的製造において、より安定した流れを実現します。.
安定した輸送
湿度を適切に管理することで、保管や輸送中の製品の固まりを防ぎます。.
ポテトフレークの製造
乾燥後、脱水されたジャガイモの薄い層を、精密なスクレーパーブレードを用いてドラムの表面から丁寧に剥がし取ります。.
すぐに微粉末になるのではなく、乾燥したシートは自然に大きなフレーク状に砕けます。.
これらのフレークは、これまでの加工工程で形成されたジャガイモ本来の細胞構造の多くを保っています。.
この構造を保つことが、高品質なポテトフレークが水で戻した際に滑らかなマッシュポテトになる理由の一つです。.
剥離、粉砕、および粒子径制御
一貫性のある製品仕様の作成
ドラム乾燥の後、大きなフレークは、サイズ制御された粉砕システムに送られます。.
この工程では、過度に強力に粉砕するのではなく、不必要な機械的損傷を最小限に抑えながら、徐々に粒子径を小さくしていきます。.
製造工程は以下の通りです:
- 一次フレーク破砕
- 真空搬送
- 制御された剥離
- 研削
- 粒子径の分類
- 最終選考
研削速度は、お客様の仕様および希望される製品特性に応じて調整されます。.
粒子径の分類
完成品は、粒子径分布を均一にするため、校正済みのふるいを通して選別されます。.
一般的なスクリーニングの仕様は、以下の通りです。 16~40メッシュ, 、お客様の用途に応じて。.
粒子径が一定であることは、以下の点に寄与します:
- 均一な混合
- 安定したかさ密度
- 梱包効率の向上
- こまめな水分補給
- 食品製造の downstream 工程における加工性能の向上
異物管理戦略
複数の独立した物理的危険防止バリア
当社のHACCPシステムの強みのひとつは、物理的汚染を単一の検査ポイントに依存するのではなく、複数の独立した防護策を通じて管理している点にあります。.
各管理工程において、異物が製造工程のさらに先へ進む可能性が低くなります。.
| 制作段階 | ハザード管理済み |
|---|---|
| 石の撤去 | 石、砂利、重い異物 |
| 洗濯 | 土壌および地表の汚染物質 |
| 目視検査 | 不良なジャガイモや目に見える異物 |
| ふるい分け | 大きすぎる粒子および加工上の不均一性 |
| 磁気分離 | 鉄系金属の混入 |
| 金属検出(CCP) | 包装済み製品の最終検査 |
この多層的なアプローチにより冗長性が確保され、食品の安全性が大幅に向上します。.
高強度磁気分離
鉄金属の連続除去
粒度選別後、ポテトフレークは 二層式磁気分離システム.
この磁気分離機は、設備の摩耗やその他の加工工程に起因する可能性のある鉄分混入物を、継続的に除去するように設計されています。.
磁場強度は 8,000ガウス以上, 、包装前に鉄系微粒子に対して強力な磁力を発揮します。.
磁気分離は製造工程全体を通じて連続的に行われるため、重要管理点(CCP)に先立つ重要な予防的管理手段として機能する。.
磁気分離装置検証プログラム
効果的な磁気分離を行うには、定期的な点検と、記録に残すようなメンテナンスが必要です。.
HJポテトフレーク社では、設備の性能チェックと洗浄手順の両方を盛り込んだ定期的な検証プログラムを実施しています。.
磁力の検証
品質管理部門は、毎回磁力を確認しています 10日間.
磁力が以下を下回った場合 7,000ガウス, 、効果的な汚染管理を維持するため、磁気ロッドは直ちに交換されます。.
この予防保全プログラムは、生産工程全体を通じて機器の性能を安定させるのに役立ちます。.
定期清掃プログラム
磁気ロッドは、文書化された操作手順に従って洗浄されます。.
一般的な清掃の頻度は以下の通りです:
- 生産開始後の最初の3時間の間、1時間ごとに
- 通常運転中は4時間ごとに
もし、以下のサイズより大きい金属片が 3 mm 清掃中にこれらの事象が確認された場合、点検頻度は直ちに 1時間に1回 通常の稼働状態が回復するまで。.
このリスクベースのアプローチにより、生産担当者は設備の異常状態に迅速に対応することができます。.
文書化された清掃手順
清掃作業は、一貫性を確保するため、標準化された作業手順に従って行われます。.
代表的な手順には、次のようなものがあります:
- 機器を取り扱う前に、手を洗浄・消毒する
- 磁気ロッドを慎重に取り外す
- 認定済みのアルコールと糸くずの出ない布でロッドを清掃する
- 洗浄前後の磁性ロッドの重量を記録する
- 除去された金属粒子の検査
- 定められた基準を超える大きさの金属片を、表示のある容器に回収する
- 製造日、製造シフト、ロット番号、および作業者の情報を記録する
- 洗浄済みの磁気ロッドを、確認後に生産ラインに戻す
これらの文書化された記録は、予防措置が意図したとおりに機能していることを示す客観的な証拠となります。.
重要管理点(CCP)
最終金属検出
HACCPシステムにおいて、 完成品の金属検出工程 がプライマリとして指定されています 重要管理点(CCP)。.
すべての密封パッケージは、完成品保管庫に入る前に、校正済みの金属探知機を1つずつ通過します。.
工程の初期段階における予防的管理措置とは異なり、CCPは、包装済み製品が定められた物理的危害に関する要件を満たしていることを最終的に確認する役割を果たします。.
金属探知機の性能基準
この金属検出システムは、ごく微細な金属異物を検出することができます。.
代表的な検出感度には、次のようなものがあります:
| 金属の種類 | 検知能力 |
|---|---|
| 鉄(Fe) | 1.5 mm以下 |
| 非鉄金属 | 2.4 mm以下 |
| ステンレス鋼(SUS) | 3.0 mm以下 |
これらの感度レベルは、認定された金属試験片を用いて検証されています。.
CCPモニタリング手順
継続的な性能を確保するため、金属探知機は生産工程全体を通じて定期的な動作確認が行われています。.
検証には以下が含まれます:
- 機能テストは毎回 4時間
- 認定済みの鉄、非鉄金属、およびステンレス鋼の試験片を用いた検証
- 検査結果の記録
- 検証に失敗した場合は、直ちに是正措置を講じる
金属探知機の検査に合格した製品のみが、完成品倉庫へ搬入されます。.
是正措置
金属探知機が警報を発した場合、または検査結果が定められた許容範囲外となった場合、生産担当者は文書化された是正手順に従います。.
これには、次のようなものが含まれます:
- 問題のある製品の直ちなる隔離
- 製造ロットの特定
- 設備点検
- 根本原因の調査
- 是正措置後の再検査
- 生産再開前の調査結果の記録
逸脱の原因が特定され、適切な是正措置が完了するまでは、いかなる製品も出荷されません。.
複数の物理的危険要因対策が重要な理由
「金属検出だけで製品の安全性が確保できる」というのは、よくある誤解です。.
実際には、効果的なHACCPシステムは、以下の要素に依存しています。 複数の予防的障壁 製造工程全体を通じて協力し合う。.
HJポテトフレークス社では、物理的危険因子の管理は、生ジャガイモの受け入れ段階から始まり、洗浄、トリミング、ふるい分け、磁気分離を経て、最終的に金属探知検査に至るまで行われています。.
個々の管理措置はそれぞれリスクを低減しますが、すべての管理措置を組み合わせることで、単一の検査ポイントだけでは得られない、はるかに高いレベルの保護が実現されます。.
この予防的かつ多層的なアプローチは、国際的に認められたHACCPの原則を反映しており、世界中の食品メーカー向けに高品質な乾燥ポテト原料を安定して生産することを支えています。.
包装管理、製品のトレーサビリティ、衛生管理プログラム、およびHACCPの継続的検証
食品の安全性は、ポテトフレークが生産ラインを離れた時点で終わりではありません。乾燥と異物混入の検査が完了した後も、各生産ロットは、出荷に至るまで製品の品質を維持するために設計された、標準化された包装、コード付与、トレーサビリティ、保管、および検証の手順を経て処理されます。.
これらの後工程における活動は、サプライチェーン全体を通じて製品の識別性、包装の完全性、および生産記録の正確性が維持されることを保証するため、HACCPシステムの不可欠な要素となっています。.
包装管理
加工後の製品品質の維持
包装は、保管や輸送中にポテトフレークを湿気、外部からの汚染、および取り扱いによる損傷から守る、最終的な物理的バリアとしての役割を果たします。.
梱包作業を開始する前に、すべての梱包資材が社内の品質基準を満たしていることを確認するため、検査が行われます。.
制作担当者が以下を確認します:
- 適切な梱包材
- パッケージの状態は良好です
- 適切なパッケージサイズ
- 印刷精度
- ロット識別
- 製造年月日の表記
承認された梱包資材のみが生産に投入されます。.
標準梱包手順
HJポテトフレーク社では、製品の一貫性とパッケージの完全性を維持するため、体系化された包装手順を採用しています。.
このプロセスには通常、以下の内容が含まれます:
- 指定されたパッケージに、所定の重量分の製品を充填する。.
- 内包装から余分な空気を抜く。.
- インナーライナーをしっかりと密閉する。.
- 外側のクラフト紙袋を折りたたんで密封する。.
- 重量の確認を行っています。.
- 完成したパッケージを金属検出機へ移送する。.
この標準化された手順により、流通過程全体を通じて製品の品質を維持しつつ、取り扱いによるばらつきを低減することができます。.
包装資材
完成したポテトフレークは、脱水食品原料に適した食品用包装材を使用して包装されます。.
標準パッケージの内容は以下の通りです:
- 食品用複合内張り材
- 多層クラフト紙製外袋
このパッケージ構造により、以下の点が実現されます:
- 湿気対策
- 機械的強度
- 製品の清浄度
- 安定した輸送性能
- 長距離輸送の信頼性
包装資材は、汚染のリスクを最小限に抑えるため、使用前に管理された条件下で保管されます。.
体重管理
正確な梱包重量の確認
パッケージの重量の均一性は、顧客満足度と生産管理の双方にとって重要です。.
各包装機は、生産開始前に指定されたパッケージサイズに合わせて調整されます。.
標準的な工業用包装の場合、目標充填重量は以下の通りです:
25 kg ± 20 g
電子計量装置は、生産工程中に梱包の重量を継続的に確認します。.
重量が定められた許容範囲を外れた場合は、生産を再開する前に是正調整が行われます。.
重量確認記録は、バッチ生産の文書の一部となります。.
日付表示と製品識別
正確な生産記録の維持
完成したすべてのパッケージには、完全なトレーサビリティを可能にする製造識別番号が付与されます。.
この符号化システムには通常、以下のものが含まれます:
- 制作日
- ロット識別
- 生産シフト
- 製品の識別
日付表示は、標準化された業務手順に従って行われます。.
生産日程に変更があった場合や、印刷設備の調整が必要な場合は、生産担当者が確認作業を行った上で、通常の操業を再開します。.
監督者および品質管理担当者は、ラベル表示の誤りを防ぐため、修正されたコーディング情報の正確性を確認します。.
バッチトレーサビリティシステム
すべてのロットには製造履歴があります
現代の食品安全管理における最も重要な原則の一つは、トレーサビリティである。.
完成したすべてのパッケージについて、製造工程全体を通じて追跡可能でなければならない。.
HJポテトフレーク社は、完成品とそれに対応する製造情報を結びつける生産記録を管理しています。.
代表的なトレーサビリティ記録には、次のようなものがあります:
- 認定原材料サプライヤー
- 入荷検査記録
- 制作日
- 生産シフト
- 加工設備
- 重要なプロセスパラメータ
- 品質検査記録
- パッケージ情報
- 金属探知機の検証
- 倉庫の保管場所
- 出荷記録
この文書により、顧客からの問い合わせ、品質レビュー、または製品調査が必要となった際に、製造履歴を迅速に特定することができます。.
完全なトレーサビリティのメリット
包括的なトレーサビリティシステムは、食品の安全性とサプライチェーン管理の両方を支えています。.
これにより、製造業者は以下のことが可能になります:
- 生産履歴を素早く特定する
- 製造条件を確認する
- 顧客による品質監査への対応
- 品質のばらつきを効率的に調査する
- 生産の一貫性を実証する
- 在庫管理の改善
- 必要に応じて、対象を絞った製品リコールを円滑に進める
すべての生産段階において記録が作成されるため、トレーサビリティはジャガイモの入荷から完成品の出荷に至るまで確保されています。.
適正製造基準(GMP)
HACCPを支援する財団
HACCPは単独で機能するものではありません。.
その有効性は、充実した前提となるプログラム、とりわけ適正製造規範(GMP)にかかっている。.
GMPは、ハザード分析を実施する前に、安全な食品生産に必要な基本的な運用環境を確立するものである。.
ポテトフレークの製造工程において、GMPは以下の点を支えています:
- 個人の衛生
- 施設の清潔さ
- 設備の衛生管理
- 管理された生産フロー
- 安全な資材の取り扱い
- 適切な廃棄物管理
- 設備の予防保全
これらの前提となるプログラムがなければ、HACCPによる管理は効果的に機能しません。.
個人の衛生管理
生産エリアに入るすべての従業員は、汚染リスクを最小限に抑えるために策定された、文書化された衛生手順に従っています。.
一般的な衛生要件には、次のようなものがあります:
- 清潔な防護服
- ヘアバンド
- 製造前の手洗い
- 必要な場所での手指の消毒
- 生産エリアへのアクセス管理
- 製品を汚染するおそれのある私物の撤去
従業員は、衛生意識と業務上の責任感を高めるため、定期的に食品安全に関する研修を受けています。.
機器の洗浄と衛生管理
衛生的な加工条件の維持
食品加工機器は、効率的な稼働を維持し、汚染のリスクを低減するために、定期的に洗浄する必要があります。.
生産設備については、以下の内容を含む清掃手順が定められています:
- ワッシャー
- ピーラー
- コンベア
- スライサー
- ブランシェール
- 調理器具
- マッシャーズ
- ドラム式乾燥機
- 包装機器
清掃スケジュールは、設備の使用状況、生産計画、および衛生要件に基づいて策定されます。.
清掃活動の記録を残すことで、設備が食品製造に適した状態を維持していることを確認しやすくなります。.
本番環境の管理
衛生的な製造環境は、一貫した食品安全性の確保を支えます。.
日常的な環境管理には、以下のものが含まれます:
- 生産現場の清掃
- 廃棄物の処理
- 排水設備の維持管理
- 空気循環の管理
- 設備の維持管理
- 廃棄物の分別
- 原材料および完成品の管理された移動
こうした取り組みにより、製造工程における交差汚染の可能性を低減することができます。.
廃棄物管理
加工副産物の管理された取り扱い
ジャガイモの加工過程では、必然的に以下のような副産物が生成されます:
- ジャガイモの皮
- 不良ジャガイモ
- 切り取ったジャガイモの組織
- プロセス残留物
これらの資材は、食品製造エリアから直ちに隔離されます。.
完成品との誤った混入を防ぐため、回収場所は明確に指定されています。.
適用される規制で認められている場合、特定のジャガイモ加工残渣を農業利用のために転用することができ、これにより、衛生的な生産条件を維持しつつ、廃棄物の削減に寄与することができます。.
設備の予防保全
機器の信頼性の高い性能は、食品の安全性を確保する上で重要な要素です。.
予防保全プログラムは、製品の品質や生産効率に影響を及ぼす可能性のある予期せぬ設備の故障を減らします。.
保守作業には、通常、次のようなものがあります:
- 機械的検査
- 食品グレードの要件に準拠した潤滑
- 部品の交換
- 校正の検証
- 運用テスト
保守記録は、HACCPの検証を裏付ける追加の証拠資料となります。.
社員研修
食品安全意識の向上
HACCPシステムは、設備だけでなく、訓練を受けた人材にも依存しています。.
生産業務に携わる従業員には、それぞれの職務に応じた研修が行われます。.
研修のテーマには、通常、次のようなものが含まれます:
- HACCPの原則
- 食品安全への意識
- 個人衛生
- 機器の操作
- 異物混入防止
- 清掃手順
- 必要書類
- 是正措置
- 製品のトレーサビリティ
継続的な研修は、施設全体で標準業務手順が一貫して実施されるよう維持するのに役立ちます。.
HACCPの検証と継続的改善
HACCPシステムは静的なものではありません。.
その有効性は、継続的な検証と絶え間ない改善にかかっています。.
HJポテトフレークスは、生産データ、監視記録、検査結果、設備の稼働状況、および是正措置報告書を定期的に確認し、予防管理措置が意図したとおりに機能し続けていることを確認しています。.
検証活動には、以下のようなものが含まれる場合があります:
- CCPモニタリング記録のレビュー
- 内部品質検査
- 機器の校正
- 磁力の検証
- 金属探知機の性能試験
- プロセスパラメータの見直し
- ドキュメントの一括監査
- 生産データの傾向分析
改善の余地が確認されるたびに、業務手順を更新し、必要に応じて従業員に追加の研修を実施するとともに、是正措置を文書化することで、食品安全管理システム全体を強化しています。.
HACCPは単なる認証以上のものです
HJポテトフレークス社では、HACCPを単なる認証要件としてではなく、実践的かつプロセス主導型の管理システムとして導入しています。.
サプライヤーの承認や生ジャガイモの検査から、熱処理、水分管理、磁気分離、金属検出、包装、トレーサビリティに至るまで、あらゆる段階が包括的な予防的食品安全戦略の一翼を担っています。.
科学的な工程管理、文書化された操作手順、従業員の研修、設備の検証、および継続的なモニタリングを統合することで、当社は、一貫した品質、安定した供給、そして透明性の高い製造慣行を求める食品メーカー、産業用加工業者、および海外のお客様のご期待に応える乾燥ポテト原料の提供に努めています。.
当社のHACCP管理の科学的根拠
ハザード分析重要管理点(HACCP)システムは、予防的対策が単なる日常的な検査だけでなく、科学的原則に基づいている場合に最も効果を発揮する。.
ポテトフレークの製造工程全体を通じて、各管理措置は、検証済みの加工パラメータおよび文書化された操作手順を用いて、特定の食品安全または品質上のリスクを管理するように設計されています。.
完成品の検査を主な安全対策とするのではなく、当社の製造理念では、生産工程全体にわたる予防措置、継続的な監視、および工程の検証を重視しています。.
以下のセクションでは、ポテトフレークの製造において用いられるいくつかの重要な加工管理手法の科学的根拠について解説します。.
なぜ複数の洗浄工程が必要なのか
新鮮なジャガイモは農地から直接収穫されるため、土や砂、小石、植物の残渣などが自然に付着しています。.
1回の洗浄作業だけでは、すべての汚染物質を確実に除去することはできません。.
このため、製造工程全体を通じて、複数の段階で洗浄が行われます。.
最初の洗浄工程では、皮むきを行う前に、畑で付着した大きな汚れを取り除きます。.
ピーリング後の洗顔で、剥がれ落ちた角質を取り除きます。.
追加の水処理システムにより、ジャガイモの搬送が行われると同時に、製品の流れから不要な物質が継続的に除去されます。.
複数の洗浄工程を設けることで、ジャガイモが熱処理工程に送られる前の物理的汚染を大幅に低減できる。.
なぜスチームピーリングが従来の機械的ピーリングよりも好まれるのか
スチームピーリングには、研磨のみによるピーリング法に比べて、いくつかの利点があります。.
高圧蒸気は、ジャガイモの皮の表面だけを素早く加熱します。.
圧力が抜けるにつれて、皮はジャガイモの表面から自然に剥がれ落ち、食べられる部分がほとんど損なわれることなく取り除かれます。.
このプロセスにより、以下の点が改善されます:
- 原材料の歩留まり
- 剥離効率
- 製品の一貫性
- 表面の清浄度
- 下流工程における安定性
蒸気で皮をむく方法では、食用となるジャガイモの組織が除去される量が少なくなるため、生産効率の向上や、完成品の品質の安定化にも寄与します。.
調理前に湯通しをするのがなぜ欠かせないのか
ブランチングは、しばしば調理の最初の工程だと誤解されがちです。.
実際には、その主な目的は料理用というよりは生化学的なものです。.
新ジャガイモには、収穫後も活性を保つ天然の酵素が含まれています。.
湯通しを行わないと、これらの酵素は加工工程中も働き続け、その結果、次のような事態を招く可能性があります:
- 酵素による褐変
- 色の劣化
- 保存安定性の低下
- 製品のバリエーションの拡大
制御されたブランチングにより、これらの酵素の活性を失わせると同時に、デンプンの変換プロセスを開始し、ジャガイモの組織が均一に加熱されるよう整えます。.
制御冷却が再水和を促進する理由
ブランチング直後の冷却は、一見不要に見えるかもしれませんが、技術的な観点からいくつかの重要な役割を果たしています。.
徐々に冷ますことで、最終的な加熱の前にジャガイモの細胞膜が安定します。.
これにより、細胞構造が保たれ、ジャガイモの表面にある遊離デンプンが減少し、再水和後のマッシュポテトの食感が向上します。.
その結果、べたつきが抑えられ、吸水性が向上した、より軽やかでなめらかなマッシュができるポテトフレークが完成しました。.
なぜ穏やかなマッシングがより良質なポテトフレークを生み出すのか
よくある誤解の一つは、粉砕が細かいほど、必ずしも良質のポテトフレークができるというものです。.
実際、過度な機械的力はジャガイモの細胞に損傷を与えます。.
プレミアムポテトフレークは、加熱したジャガイモの組織を、できるだけ多くの細胞をそのままの状態で残しながら、丁寧に分離することで製造されます。.
細胞の完全性を維持することで、以下の点が改善されます:
- 自然な質感
- クリーミーな口当たり
- 均一な水分補給
- ペーストの生成が減少
- 一貫した製品の外観
これは、高品質のポテトフレークと低品質の脱水ポテト製品との間の、主要な技術的相違点の一つです。.
なぜ湿度管理が乾燥温度よりも重要なのか
多くの人は、乾燥温度が高ければ高いほど、自動的に脱水効果が向上すると考えがちです。.
実際には、完成時の含水率がより重要な品質指標となります。.
水分が多すぎると保存期間が短くなる一方、乾燥しすぎると風味、色、食感が損なわれることがあります。.
このため、ドラム乾燥では、以下を含む複数の変数を同時に制御することで、乾燥条件が継続的に調整されます。
- 蒸気圧力
- ドラムの温度
- ドラムの回転速度
- 製品の膜厚
- 送り速度
これらのパラメータが相乗的に作用することで、ジャガイモの本来の特性を保ちつつ、安定した最終水分含有量を実現します。.
なぜ磁気分離だけでは不十分なのか
磁気分離機は、鉄系金属粒子を効果的に捕捉します。.
しかし、あらゆる異物を検出できるわけではありません。.
このため、磁気分離は、包括的な物理的危険管理システムの一要素として機能する。.
その他の予防措置には、以下のものが含まれます:
- 石の除去
- 洗濯
- 目視検査
- ふるい分け
- 設備の保守
- 最終金属検出
複数の独立した防護策を組み合わせることは、単一の検査手順に頼るよりも、はるかに高い保護効果をもたらします。.
なぜ金属検出が重要管理点(CCP)となるのか
当社のHACCP計画において、完成品の金属異物検査は、製品が完成品保管庫へ搬入され、出荷される前に金属異物を検出できる最後の機会であるため、重要管理点(CCP)に指定されています。.
従来の予防管理とは異なり、CCPでは、認定された金属試験片を用いて、定められた間隔で文書化された検証を行うことが求められます。.
検証の結果、定められた要件を満たさない場合は、生産を停止し、対象となる製品を隔離し、是正措置を講じ、生産を再開する前に、当該設備が再検証に合格しなければならない。.
この体系的なアプローチにより、生産工程全体を通じてCCPの有効性が継続的に確認されることが保証されます。.
HACCPモニタリング記録
効果的なHACCPシステムは、正確かつ完全な文書化にかかっています。.
製造記録は、予防管理措置が定められた手順に従って実施されたことを示す客観的な証拠となります。.
ポテトフレークの製造過程で維持される、HACCPに関連する代表的な記録には、以下のものがあります:
| レコードの種類 | 目的 |
|---|---|
| 原材料受入記録 | 入荷するジャガイモの品質確認および仕入先の承認 |
| 製造バッチ記録 | 文書の作成履歴および処理条件 |
| 設備点検記録 | 機器が正常に動作することを確認する |
| 蒸気圧の記録 | 熱処理パラメータを確認する |
| ブランチング温度の記録 | 酵素の不活性化条件を監視する |
| 調理時間の記録 | 熱処理が完全に実施されていることを確認する |
| ドラム乾燥記録 | 湿度制御パラメータを監視する |
| 磁気分離機の点検記録 | 磁力の強さと洗浄の頻度を確認する |
| 金属探知機の検証記録 | 中国共産党の規定への準拠を実証する |
| 包装重量の記録 | パッケージの内容が正しいか確認する |
| 製品のトレーサビリティ記録 | 完成品と製造履歴を関連付ける |
| 是正措置報告書 | 逸脱事項の記録と是正措置 |
完全な記録を維持することは、内部検証、顧客による監査、規制当局による検査、および継続的なプロセス改善の支えとなります。.
食品の安全を支えるHACCPの前提プログラム
HACCP計画は、安全な食品生産に必要な環境条件および操業条件を定める一連の前提条件プログラムによって支えられています。.
これらのプログラムは相互に連携して、重要な管理措置が講じられる前に、ハザードが発生する可能性を低減します。.
| 前提条件プログラム | 主な目的 |
|---|---|
| 適正製造基準(GMP) | 従業員の衛生管理と生産規律 |
| 衛生標準作業手順書(SSOP) | 清掃および衛生管理 |
| 予防保全 | 信頼性の高い機器の性能 |
| 校正プログラム | 測定精度 |
| サプライヤー承認プログラム | 原材料の一貫性 |
| 害虫管理 | 施設の保護 |
| 人材育成 | HACCPの一貫した実施 |
| 製品のトレーサビリティ | 製品の迅速な特定およびリコール体制 |
これらの前提となるプログラムは、HACCPシステムの基盤となる運用上の土台を形成しています。.
食品安全に対する当社の取り組み
HJポテトフレークス社では、HACCPを単なるコンプライアンス要件として扱うのではなく、日々の製造業務に組み込んでいます。.
新鮮なジャガイモの受け入れから、完成したポテトフレークの包装に至るまでの生産のあらゆる段階において、文書化された操作手順、検証済みの加工パラメータ、設備の検証、衛生管理、および継続的なモニタリングに基づいて管理されています。.
科学的な工程管理と、包括的な文書化、および予防的なリスク管理を組み合わせることで、当社は、安全性、均一性、そして確かな品質という点において、世界中の食品メーカーの期待に応えるポテトフレークおよびポテトパウダーの提供に努めています。.
よくある質問
Q1:HJポテトフレーク社は、なぜ最終段階の金属検出を絶対的な重要管理点(CCP)と定めているのですか?
これは、製品が物流チェーンに入る前の、決定的かつ重複のない安全対策となるからです。当社のインライン式デジタル金属探知機は、微細な残留物も検出できるよう校正されています(鉄系:1.5mm以下、非鉄系:2.4mm以下、ステンレス鋼:3.0mm以下). システムの機能は、認定された検証用試験片を用いて4時間ごとにチェックされ、アラームが発生した場合は直ちに自動ライン隔離プロトコルが作動します。.
Q2:御社の2層式磁気分離機は、最終的なCCPをどのように支援していますか?
磁気分離は、極めて重要な役割を果たしており、 予防的な 上流側のバリア。粒子径選別工程の直後に設置された当社の 8,000ガウスの高強度磁気ロッド 包装前に、鉄製機器の摩耗による微粒子を捕捉します。当社は4時間ごとにこれらのロッドを取り外して洗浄し、10日ごとにガウス強度を再校正することで、製品が最終的な金属探知機に到達する前に、物理的危険の負荷を大幅に低減しています。.
Q3:御社の熱処理パラメータは、どのようにして微生物学的安全性を明確に保証しているのでしょうか?
当社のコア熱ループには、2つの高熱処理工程が設けられています。その一つは、 0.8~1.5 MPa そして、加圧調理を 92~99°C 最大45分間。この二重熱殺菌検証により、生の根菜類に付着する病原菌を効果的に不活化させ、脱水処理の前に生のマッシュを極めて安定した低温殺菌状態に変化させます。.
Q4:Hongji社は、当社のグローバルなトレーサビリティ監査に必要な包括的なバッチ記録を提供できますか?
もちろんです。当社の完全に統合されたサプライチェーンにより、すべてのバッグにはコードが刻印されており、完全なロット製造記録と紐付けられています。これにより、契約農家からの作物の納入記録、水・蒸気のパラメータチャート、1時間ごとの品質検査シートから、出荷コンテナ番号に至るまで、製品のライフサイクル全体を即座に追跡することが可能です。.