ペットフードの押出成形におけるポテトフレークの役割
ドライキブルの製造においてポテトフレークを使用するペットフード生産管理者および押出成形オペレーター向けの技術ガイド。.
はじめに
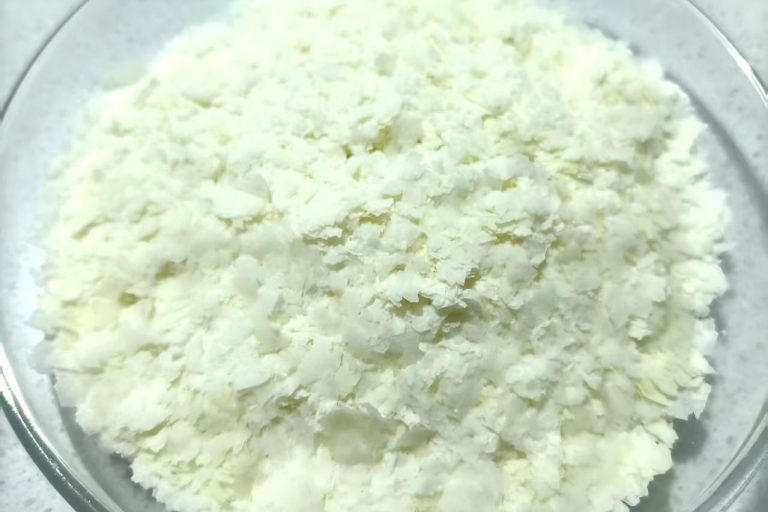
ポテトフレークは、押出成形によるペットフードにおいて、主たる炭水化物原料として定着しています。それには十分な理由があります。ポテトフレークが持つ独特の物理的・化学的特性は、押出成形プロセスと相まって、経験豊富なオペレーターがこれを活用することで、キブルの品質向上、生産量の増加、およびエネルギー消費量の削減を実現できるのです。.
本ガイドでは、ポテトフレークをベースとした配合に特化した、実際の押出成形パラメータ、調整方法、およびトラブルシューティングの手法について解説します。.
プレコンディショニング:適切な水分補給
ポテトフレークは、乾燥した多孔質の粒子(水分含有量 ≤8%)としてプレコンディショナーに供給されます。その再水和挙動は、穀物や微細な粉類とは大きく異なります。.
最適な事前処理パラメータ
| パラメータ | ポテトフレークの配合 | 穀物を主成分とする配合 | なぜ違うのか |
|---|---|---|---|
| プリコンディショナーの目標水分量 | 26-30% | 22-28% | フレークはより多くの水分を吸収し、水分量が多いほどデンプンの糊化が進む |
| Steamの追加 | 総質量のうち4-6% | 3-5% | より大きなフレーク状の粒子を糊化させるには、より多くの蒸気エネルギーが必要となる |
| 滞留時間 | 90~180秒 | 60~120秒 | フレークは、樽に入れる前に完全に水分を吸収するまで、もう少し時間が必要です |
| プリコンディショナーの吐出温度 | 85~95°C | 80~90°C | 温度を高くすることで、フレーク状粒子の中心部が糊化温度範囲に達するようになります |
プレコンディショニングに関する一般的な問題
問題:水分不足のフレークがバレルに投入される
- 症状:完成したドライフードの中に硬い白い粒が見られる(非糊化デンプン)
- 対策:パドルの回転速度を下げるか、シャフトを長くすることで、プレコンディショナーの滞留時間を延長する
問題:プレコンディショナーのストール/モーター負荷の高さ
- 症状:モーターの電流が急上昇する、放電が不安定
- 対策:水の添加量を1~2%減らす。ポテトフレークが過飽和状態になり、粘着性の塊を形成して、プレコンディショナーに過負荷がかかる可能性があるため。
押出バレル:スクリューの構成と温度
推奨温度プロファイル
| ゾーン | 温度 | 目的 |
|---|---|---|
| 給餌エリア | 25~40°C | 調理工程の簡略化、最小限の加熱 |
| ミキシング/コンプレッション | 60~90°C | デンプンの初期水和とせん断 |
| 調理ゾーン | 110~140°C | 一次デンプン糊化 |
| 高せん断領域 | 130~160°C | ゲル構造の開発 |
| 計量ゾーン | 100~130°C | ダイ成形前の冷却(フラッシュオフの問題を軽減) |
| ダイ | 90~120°C | 最終成形 |
ねじの配置に関するヒント
ポテトフレークの配合には、次のような利点があります:
- その他の搬送部品 初期ゾーンでは、フレークは粒子が大きいため、正の搬送が必要となる
- リバース/ニーディング要素の数が少ない 穀物ベースの調合と比較して、ジャガイモ澱粉はせん断に敏感であり、過度なせん断がかかると、ゲル構造が固まる前に破壊されてしまう
- 調理ゾーンが狭い — ジャガイモでんぷんは、穀物でんぷんよりも低い温度(58~65°C)でゲル化します
一般的なルール: まずはタピオカベースの配合に近いスクリュープロファイルから始め、その後、そのバッチのRVAデータに基づいて調整を行ってください。.
ダイの圧力とキブルの膨張
ジャガイモでんぷんゲルは、穀物でんぷんゲルよりも潤滑性が高い。これはダイの挙動に影響を与える:
プレッシャー管理
| パラメータ | ポテトフレークの配合 | 調整戦略 |
|---|---|---|
| ダイプレッシャー | 穀物配合飼料よりも10~20%ほど低い傾向がある | 絞り込みを強化する(ダイの開口部を狭くする、ダイインサートを増やす) |
| 膨張率 | 2.5~3.5:1(優秀) | 高すぎる場合は調整してください(樽の水分量または温度を下げる) |
| ドライフードの密度目標値 | 320~400 g/L | 調理ゾーンの湿度と温度を調整して、調理状態を調整してください |
ダイの圧力が低くなりすぎると(20 bar未満)、キブルが適切に膨張しない可能性があります。その対策として:
- バレルの水分を1~2%分低減する
- スクリュー速度を10~15%だけ上げる
- 開口径が小さいダイを使用する
乾燥および押出成形後処理
ジャガイモでんぷんは、穀物でんぷんよりも保水力が高いため、水分をより効果的に保持します。.
| パラメータ | 設定 | 注記 |
|---|---|---|
| 乾燥機の温度 | 90~110°C | 標準ラインナップ |
| 乾燥機の滞留時間 | 20~30分 | 穀物ベースの粉ミルクに比べて、2~5分ほど長くかかる場合があります |
| 目標最終含水率 | 8-10% | じゃがいもでんぷんは水分を保持するので、乾燥させすぎないようにしてください |
| 冷却 | 周囲の空気中、5~10分 | ドライフードの中心温度が周囲温度より10°C以下になるようにしてください |
注目すべき点: ドライフードの表面にひび割れが生じている — 乾燥が速すぎる兆候です。乾燥機の温度を5~10°C下げ、滞留時間を長くしてください。.
トラブルシューティングガイド
| 問題 | 考えられる原因 | 解決策 |
|---|---|---|
| ドライフードの中の白い粒 | ゲル化が不十分なフレーク状粒子 | プレコンディショナーの滞留時間または温度を上げる |
| ドライフードの密度が高すぎる(400 g/L 以上) | 膨張が不十分 | バレルの水分を1~2%分減らし、ダイの絞り量を増加させる |
| キブルがもろすぎる/微粉が多い | 過膨張またはゲルの強度が弱い | 調理ゾーンの温度を下げ、ポテトフレークの配合量を増やす |
| エクストルーダーの詰まり/流量の変動 | 樽内での過剰な水分含有 | プレコンディショナーへの給水量を1~2%削減する |
| ドライフードの粒の大きさにばらつきがある | 原材料の嵩密度のばらつき | 嵩密度データを含むCOAを依頼すること。供給前にバッチ全体をあらかじめ混合すること。 |
| 黒ずんだ/焦げたドライフードの欠片 | せん断による過熱 | スクリューの回転速度を下げるか、または混練要素の数を減らす |
数式の最適化に関するヒント
新しいポテトフレークのサプライヤーと取引を始める際には、以下の調整点を考慮してください:
- 5-10%の試験的導入から始めます 既存の式に組み込んで、パフォーマンスをベンチマークする
- 段階的に規模を拡大する — 5% ずつ増加させるたびに、プリコンディショナーの調整が必要になる場合があります
- RVAプロファイルの請求 季節変動を把握するために、3つの異なる生産月を対象とした
- 複数の粒子径を試験する — 粒子が粗いフレーク(1~3mm)は、粒子が細かいフレーク(0.5~1.5mm)とは挙動が異なる
結論
ポテトフレークは、押出成形に適した原料であり、経験豊富なオペレーターであれば、穀物ベースの配合よりも生産量やペレットの品質を向上させるよう最適化することができます。主な調整点は以下の通りです: より長いプレコンディショニング、より緩やかなスクリュープロファイル、およびダイでの圧力管理. 一度調整が完了すれば、ポテトフレークの配合は通常、より効率的に稼働します。つまり、エネルギー消費量が少なく、ダイインサートの摩耗が少なく、キブルの均一性が非常に高くなります。.
📩 押出ラインに関する技術サポートをご依頼ください — Hongjiの研究開発チームは、お客様の具体的な押出成形システムや目標とするペレットの仕様に基づいて、配合の提案を行うことができます。.
👉 ガイド全文を読む: 中国のペットフード用ポテトフレーク完全ガイド